Jazyk

Kvalita spaľovania motora je zablokovaná skôr, ako piesta dosiahne hornú úvrať. Vačkový hriadeľ a výfuk určuje, kedy sa sacie ventily otvoria, ako ďaleko sa zdvihnú a ako dlho zostanú otvorené. Chyba profilu laloku len 0,01 mm na jednom laloku narúša plnenie vzduch-palivo, posúva krivku krútiaceho momentu a zvyšuje teplotu výfukových plynov. To je dôvod, prečo výrobcovia motorov potrebujú presné vačkové hry: táto časť stanovuje strop pre účinnosť spaľovania energie.
Presnosť udalosti ventilu je po samotnej konštrukcii spaľovacej komory najväčší jednotlivý mechanický vplyv na účinnosť spaľovania. Nasávací ventil, ktorý sa otvára neskoro, pripúšťa menší náboj; výfukový ventil, ktorý sa zatvára neskoro, vytiahne čerstvú zmes z valca; opotrebovaný bok laloka mení rýchlosť sedla ventilácie a destabilizuje hydraulické zdviháky. Každá z týchto porúch začína ako odchýlka v geometrii laloku vačky.
Kalibrácia motora predpokladá pevný vzťah medzi uhlom kľukového hriadeľa a polohou ventilu. Keď sa časovanie vačkového hriadeľa posunie mimo túto mapu dokonca o 0,5 stupňa, zmení sa zmes vzduchu a paliva, zvyškový podiel plynu a rozpätie klepania. Praktické dôsledky sú merateľné: jeden krútiaci moment sa vzďaľuje od cieľových otáčok motora, teplota výfukových plynov stúpa a výstup NOx stúpa. Presné vačkové hriadele udržujú tento vzťah vo vnútri kalibračnej obálky od prvého cyklu zapaľovania do konca záručnej doby.
Presné vačkové hriadele sú uvedené v mikrofónoch a uhlových stupňoch, nie vo všeobecných tvrdeniach o kvalite. Vstupná kontrola výrobcu motora zablokuje päť parametrov z ktorých má priamy mechanický následok.
| Parameter | Výrobná tolerancia | Dôsledok odchýlky |
| Chyba formulára profilu laloku | do 0,010 mm | Zmenené zrýchlenie ventilov, hluk zdviháka |
| Výbeh základného kruhu | do 0,025 mm | Nestabilita vôle ventilov pri vysokých otáčkach motora |
| Priemer čapu | do 0,020 mm | Oslabená stabilita olejového filmu, riziko opotrebovania ložísk |
| Odchýlka časovania vačky | do 0,5 stupňa | Špičkový posun krútiaceho momentu, vyššia teplota výfukových plynov |
| Drsnosť povrchu laloku Ra | do 0,40 mikrónu | Rýchlejšie opotrebovanie laloka, vyššie straty trením |
Tieto vyzerajú hodnoty izolované malé, ale zložené vo vnútri celého ventilového rozvodu. 0,025 mm hádzanie základného kruhu vyvoláva zdvih ventilov pri vysokých otáčkach a drsný povrch lalokov urýchľuje opotrebovanie, ktoré maže pôvodnú geometriu. Pre schválenie výroby musí dodávateľov kontrola všetkých piatich parametrov prostredníctvom meraných záznamov, nie iba jednej správy z prvého článku.
Presnosť je dočasná, ak povrch laloka nevydrží prevádzkové zaťaženie. Materiály vačkového hriadeľa vyrovnávajú tvrdosť, húževnatosť a spracovateľnosť. Chladená liatina vyhovuje kompaktným výrobným motorom; nodulárna žehlička nesie vyššie mechanické zaťaženie; tvrdená legovaná oceľ slúži na pracovné cykly s vysokým zdvihom, vysokými otáčkami a preplňovaním.
Cesta tepelného spracovania určuje, či si lalok zachová svoj pôdorysný profil počas celého servisného intervalu. KORBOR vyberá vysokovýkonné zliatiny a používa temperovanie, nauhličovanie a kalenie na zvýšenie pevnosti, tvrdosti a odolnosti proti opotrebovaniu. Tabuľka nižšie sumarizuje typické rozsahy tvrdosti lalokov, ktoré tieto procesy dodávajú.
Jeden presný vačkový hriadeľ je úspech; tisícky identických vačkových hriadeľov sú výrobným systémom. Výrobcovia motorov hodnotia dodávateľov na základe štatistickej štatistiky, nie na základe jedinej kontroly prvého článku. Dodávateľ musí v každej dodať kontrolu nad surovinou, obrábaním, tepelným spracovaním a finálnou metrológiou.
Anhui KORBOR Machinery Co., Ltd. strávila 25 rokov výroby vačkových hriadeľov a iba vačkových hriadeľov. Jeho Systém kvality IATF 16949:2016 uplatňovanú koncepciu výroby s nulovými chybami v každej fáze a spoločnosti ročná výrobná kapacita presahuje 2,3 lásky sád vačkových hriadeľov.
The automobilových vačkových hriadeľov pokrývala viac ako 800 čísel dielov, zatiaľ čo katalóg vačkových hriadeľov motocyklov pridáva viac ako 600 modelov. Výrobcovia motorov sa čoraz viac spoliehajú na dodávateľov, ktorí dokážu osloviť viacero rodín motorov s rovnakou procesnou disciplínou.
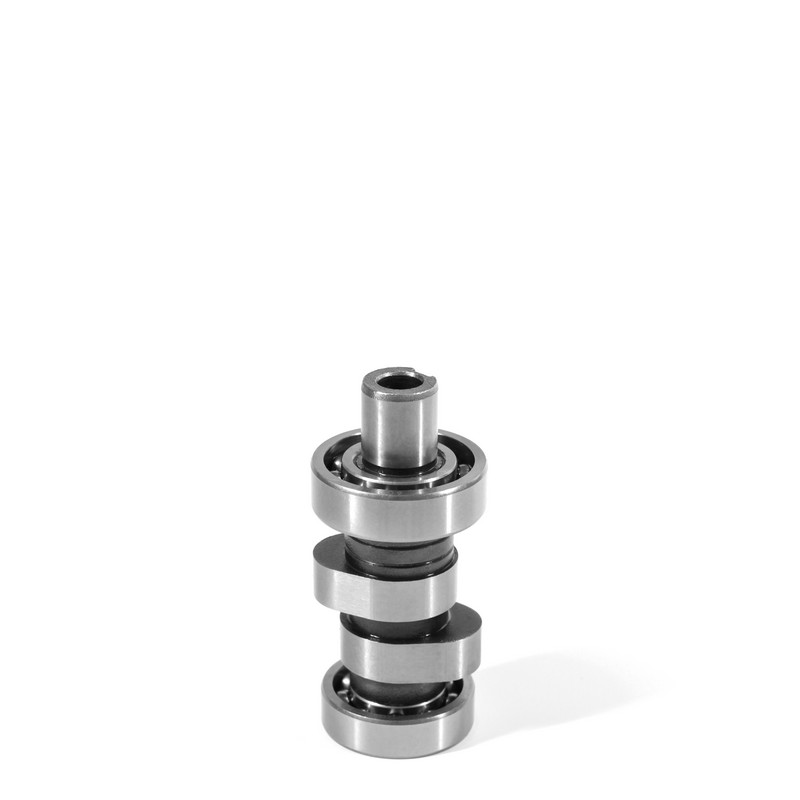 Výrobcovia, dodávatelia vačkových hriadeľov motocyklov na zákazku OEM/ODM Sme čínski OEM/ODM výrobcovia vačkových hriadeľov pre motocykle, dodávatelia a továreň, ANHUI KORBOR ponúka vlastné vačkové hriadele motocyklov a L... Zobraziť produkt →
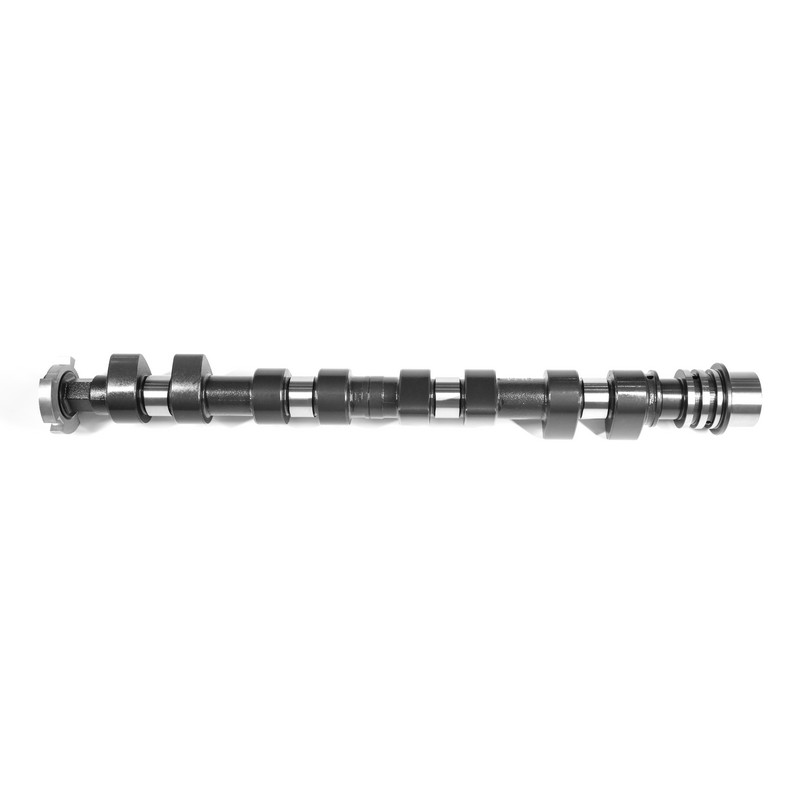 Výrobcovia, dodávatelia automobilových vačkových hriadeľov na zákazku Ako čínski výrobcovia, dodávatelia a továreň na zákazkové prázdne automobilové vačkové hriadele KORBOR ponúka OEM/ODM chladený liatinový vačkový hriadeľ, nodulárny ... Zobraziť produkt →
Pred schválením zdroja vačkového hriadeľa by výrobcovia motorov mali overiť štyri oblasti: metrológia, sledovaťeľnosť materiálu, riadenie procesu a sledovaťeľnosť šarží. Praktický kontrolný zoznam má päť kusov.
Jednodielna metrológia, certifikát materiálu, jedna skúška tvrdosti a vizuálna kontrola profilu laloku. Prijateľné len na overenie dizajnu.
Štatistická kontrola procesu, kontroly tvrdosti na úrovni šarže, kontrola hádzania každého dielu a úplná sledovaťeľnosť od taveniny po konečné mletie. Toto je podmienka uvoľnenia pre rady motorov.
Výrobcovia motorov potrebujú presné vačkové hriadele, presnosť ventilátorov priamo pri spaľovaní, emisie a životnosť. Odchýlka časovania iba o 0,5 stupňa posúva krivku krútiaceho momentu a chyba profilu laloku v rozsahu 0,010 mm mení zrýchlenie ventilu a stabilitu zdviháka.
Chyba tvaru profilu laloku, zvyčajne držaná na 0,010 mm alebo viac, je najkritickejšia hodnota na výkrese. Nastavuje ventiláciu, rýchlosť sedenia a hluku ventilačného rozvodu. Hádzanie základného kruhu a priemer čapu presne požadované, ktoré určujú stabilitu olejového filmu a určujúci faktor vysokorýchlostného ventilu.
Tepelné spracovanie premení brúsený lalok na tvrdý povrch, ktorý odoláva opotrebovaniu. Nerovnomerná tvrdosť alebo hĺbka puzdra spôsobuje lokálne opotrebovanie a lalok rýchlo stráca svoj pôvodný profil. Indukčné kalenie, nauhličovanie a nitridácia sú bežné spôsoby, ktoré vyberajú podľa kontaktného napätia a pracovného cyklu cieľového motora.
IATF 16949:2016 je priemyselnou základňou pre výrobu automobilových vačkových hriadeľov. Vyžaduje si to štatistickú kontrolu procesu, sledovaťeľnosť materiálu a neustále zlepšovanie v rámci výrobného reťazca. Systém dodávateľa kvality by mal byť kontrolovaný rovnako prísne ako jeho schopnosť obrábania.




 闽公网安备 35018102000203 号
