Jazyk

Vačkový hriadeľ, ktorý meria 0,04 mm celkového indikovaného hádzania namiesto limitu 0,03 mm, nezlyhá na montážnom stole. Zlyhá o 40 000 km neskôr v dôsledku zrýchleného opotrebovania laloka, chybového kódu časovej korelácie a návratu, na ktorý dopláca opravovňa.
Získavanie vačkového hriadeľa je proces špecifikácie geometrie laloku, rozmerov čapu, triedy materiálu a tepelného spracovania pre jeden rad motorov, následne kvalifikácia dodávateľa na reprodukovanie týchto hodnôt v rámci zdokumentovaného tolerančného pásma pre každú dávku. Cena a dodacia lehota sa stanú relevantnými až po písomnom uzamknutí týchto hodnôt.
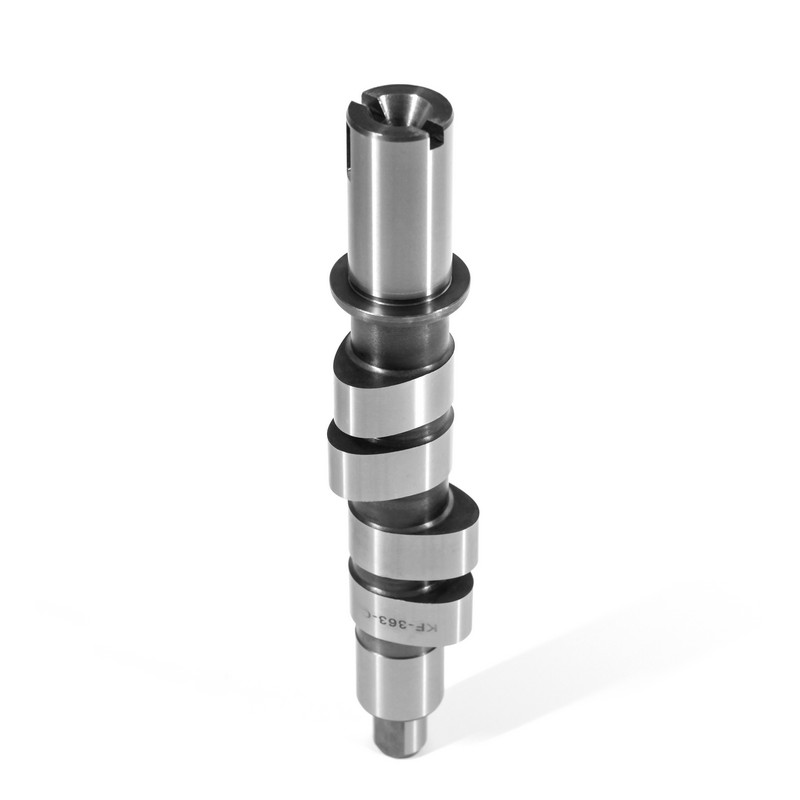
Vačkový hriadeľ je rotačný hriadeľ vo vnútri štvortaktného motora, ktorý premieňa otáčanie kľukového hriadeľa na časovaný pohyb ventilu cez jeho laloky. Pretože každá udalosť ventilu je nastavená polohou laloka, odchýlka 0,05 mm v prednej časti alebo zmena uhla oddelenia lalokov o 1 stupeň mení plnenie valcov, podtlak pri voľnobehu a emisie výfukových plynov, a nie jednoducho robí motor hlučnejším.
Anhui KORBOR Machinery Co., Ltd. (KORBOR) vyrába vačkové hriadele od roku 1999 a dodáva viac ako 2,3 milióna súprav vačkových hriadeľov ročne zo závodu s rozlohou 22 000 metrov štvorcových v Susong, Anqing. Jeho katalóg obsahuje viac ako 1 400 čísel dielov pre 800 automobilových modelov a 600 modelov motocyklov, takže okná špecifikácií nižšie sa riadia rovnakými kritériami, ktoré jeho inžiniersky tím uplatňuje pri vstupnej a výstupnej kontrole.
Šesť z ôsmich hodnôt je možné skontrolovať pomocou ručného náradia za menej ako desať minút: zdvih laloka, trvanie, uhol oddelenia laloku, priemer základnej kružnice, priemer čapu a hádzanie hriadeľa. Tvrdosť a hĺbka puzdra dopĺňajú súpravu a vyžadujú si skôr tester tvrdosti ako mikrometer.
Každá z týchto hodnôt patrí na výkres. Dodávateľ, ktorý dostane „rovnako ako OEM“, dodá vačkový hriadeľ, ktorý pasuje, a vačkový hriadeľ, ktorý pasuje, nie je to isté ako vačkový hriadeľ, ktorý si stále drží svoju geometriu po 100 000 km tepelných cyklov.
| Parameter | Typické akceptačné pásmo | Prečo na tom záleží | Overovací nástroj |
|---|---|---|---|
| Výťah laloku | Nominálna plus alebo mínus 0,05 mm | Nastavuje zdvih ventilu, prietok vzduchu a krivku krútiaceho momentu | Vačkový mikrometer na nose laloku |
| Trvanie pri zdvihu 0,050 | Nominálne plus alebo mínus 2 stupne | Nastavuje výkonové pásmo, vákuum pri nečinnosti a emisie | Koliesko stupňov s číselníkom |
| Uhol oddelenia laloku | Nominálny plus alebo mínus 1 stupeň | Riadi prekrytie ventilov a tlak vo valci | Profiler vačky alebo časovanie |
| Priemer základného kruhu | Nominálna plus alebo mínus 0,02 mm | Nastavuje vôľu ventilu a predpätie hydraulického zdviháka | Mikrometer cez základný kruh |
| Priemer čapu | Vôľa chodu 0,005 až 0,025 mm | Udržuje tlak oleja a zabraňuje zadretiu | Dieromer proti puzdru ložiska |
| Hádzanie hriadeľa | 0,03 mm maximum total indicated runout | Chráni presnosť časovania a životnosť ložísk | V-bloky s číselníkom |
| Tvrdosť povrchu laloku | 45 až 62 HRC v závislosti od materiálu | Odoláva jamkám v nose a opotrebovaniu lalokov | Rockwell C, tri body za dávku |
| Hĺbka puzdra na nauhličovaných častiach | 0,5 až 1,5 mm | Vyvažuje odolnosť proti opotrebovaniu a húževnatosť jadra | Priebeh mikrotvrdosti na rezanej vzorke |
Výpadok je hodnota, ktorá sa najčastejšie vynecháva pri nákupnej objednávke, a ide o najrýchlejšie zúčtovanie: dva bloky V a číselník odpovedajú na otázku za menej ako dve minúty.
Chladená liatina pokrýva motory osobných automobilov so stredným zdvihom, tvárna liatina dodáva pevnosť v ohybe potrebnú pre dlhšie hriadele a karburizovaná kovaná oceľ, ako je AISI 8620, sa stáva štandardom nad 12 mm zdvihu ventilov. Kvalita materiálu sa teda riadi zdvihom ventilov a zaťažením pružiny, nie cenou vozidla.
Liate jadrá: chladené a tvárne železo
Oceľové jadrá: kované a montované
Katalógová otázka nasleduje po materiálnej otázke. Sortiment usporiadaný podľa radu vozidiel a čísla dielu umožňuje kupujúcemu potvrdiť montáž bez krížového odkazovania na tri samostatné manuály ventilového rozvodu.
 Automobilové vačkové hriadele zoradené podľa značky vozidla a čísla dielu Prezrite si vačkové hriadele pre automobily usporiadané podľa značky vozidla a OEM/referenčného čísla, čo pomôže kupujúcim potvrdiť montáž v širokej škále rodín motorov. Zobraziť produkt →
Tvrdosť sa overuje na špičke laloku, nie na čape: Rockwell C test v troch bodoch na dávku, oproti 45 až 62 HRC okienku, zachytí nedostatočne vytvrdenú dávku predtým, ako dosiahne motor. Hodnoty denníka nie sú reprezentatívne, pretože denníky sú zámerne mäkšie ako lalok.
Nauhličované vačkové hriadele prechádzajú pevnou sekvenciou: normalizácia, hrubovanie, nauhličovanie, kalenie, temperovanie na 150 až 200 stupňov Celzia, potom brúsenie. Teplota temperovania je kontrolný bod, ktorý sa dá najľahšie stratiť, pretože pec beží 30 stupňov s povrchovou tvrdosťou horúcich kvapiek pod oknom bez zmeny jediného rozmeru.
Nitridácia je alternatívou, kde skreslenie musí zostať nízke. Nitridovaná vrstva s hrúbkou 0,15 až 0,4 mm pri 55 až 60 HRC je tenšia ako karburizované puzdro, ale nenasleduje žiadne kalenie, takže hriadeľ zostáva rovný a po tepelnom spracovaní ho treba menej vyrovnávať.
Okno povrchovej tvrdosti podľa materiálu vačkového hriadeľa, HRC
Stĺpce zobrazujú hornú hranicu špecifikovaného okna tvrdosti pre každý materiál jadra.
Podľa IATF 16949:2016 musí dodávateľ vačkového hriadeľa mať kontrolný plán, súbor PPAP a vysledovateľnosť tepelnej šarže pre každú zásielku a tieto tri dokumenty robia ročnú produkciu v hodnote niekoľkých miliónov jednotiek kontrolovateľnou späť na jedno zaťaženie pece.
Pred vydaním prvej výrobnej objednávky si vyžiadajte nasledovné:
Rovnaké požiadavky platia aj vo vnútri spoločnosti rámec kontroly kvality , ktorý sa riadi IATF 16949:2016 a rozširuje sa na audit dodávateľov podľa environmentálnych a pracovných noriem, takže kupujúci dedí auditovaný reťazec namiesto jediného certifikátu.
800 čísel dielov pre automobily a 600 čísel dielov pre motocykle pokrýva väčšinu požiadaviek na opravu v Európe, Ázii a Severnej Amerike, ale kód motora, nie model vozidla, je oblasťou, ktorá rozhoduje o tom, či vačkový hriadeľ pasuje.
Európske pokrytie je najjasnejším testom tohto pravidla. Jeden kód motora sa môže objaviť pod tromi názvami modelov a dvoma odliatkami hlavy valcov, takže katalógový záznam musí byť kľúčom k motoru a nie odznaku; na pokrytie európskeho automobilového trhu je organizovaný presne na tomto základe.
Aplikácie v Severnej Amerike a Ázii sa riadia rovnakou logikou, pričom každé číslo dielu je viazané na konkrétnu rodinu motorov namiesto štítku.
 XS6E6250BB Položka katalógu vačkového hriadeľa FORD pre konkrétny model Preskúmajte tento zoznam vačkových hriadeľov FORD špecifický pre daný model, identifikovaný podľa čísla dielu XS6E6250BB, kde nájdete veľkoobchodné a OEM dodávky. Zobraziť produkt →
Pokrytie motocyklov siaha až do 600 čísel, sústredených v jednovalcových a paralelných dvojmotorových motoroch používaných na ázijských, indických a juhoamerických trhoch, kde je opotrebovanie ventilového rozvodu najčastejším dôvodom výmeny vačkového hriadeľa.
 Vačkové hriadele motocyklov HONDA na výmenu a výkon OEM Prezrite si 52 čísiel dielov vačkových hriadeľov motocyklov HONDA pre modely CB, CG, GL, CBR a XR/CRF s profilmi OEM výmeny a výkonnostnými profilmi plus vlastné možnosti. Zobraziť produkt →
Sedem krokov oddeľuje dodávateľa, ktorý dodáva vhodný vačkový hriadeľ, od dodávateľa, ktorý dodáva vačkový hriadeľ, ktorý stále meria vnútornú toleranciu na dvadsiatom kontajneri, a na poradí záleží viac ako na objeme papierovania.
Zdvih laloku a priemer základného kruhu. Chyba 0,05 mm v zdvihu laloka posunie zdvih ventilu o 0,05 mm na ventile a základná kružnica, ktorá je poddimenzovaná o 0,02 mm, zmení predpätie hydraulického zdvíhača dostatočne na to, aby ovplyvnila hluk a napumpovanie zdvíhača pri vysokých otáčkach.
Skladové liate jadrá pre štandardnú výmenu pod 12 mm zdvihu ventilu a oceľové jadrá pre vysokozdvižné aplikácie alebo aplikácie s valčekom. Chladená liatina na 45 až 55 HRC zvláda motory osobných automobilov s plochým zdvihom; nauhličovaný AISI 8620 pri 58 až 62 HRC zvláda vyššie zaťaženie.
Väčšinu rizika pokrývajú tri kontroly: hádzanie na V-blokoch oproti limitu 0,03 mm, priemery základného kruhu a čapu pomocou mikrometra a prenosný údaj Rockwell C v troch bodoch na špičke laloka oproti okienku 45 až 62 HRC. Požiadajte o certifikát ohrievacej šarže na potvrdenie hodnôt.
Súbor PPAP úrovne 3, plán kontroly, certifikáty materiálu EN 10204 3.1, záznamy o tvrdosti a hĺbke puzdra a vysledovateľnosť tepelnej šarže spájajúca každú šachtu so vsádzkou pece. IATF 16949:2016 vyžaduje, aby sa tieto záznamy uchovávali a na požiadanie predkladali, čím sa tvrdenie mení na merateľné meranie.
Získavanie vačkových hriadeľov je skôr meracím cvičením, než nákupom. Uzamknite osem hodnôt, priraďte materiál na zdvihnutie, overte tvrdosť na špičke laloku a vyjednávanie o cene sa stáva jednoduchou súčasťou.




 闽公网安备 35018102000203 号
