Jazyk

Vačkový hriadeľ je mozog mechanického časovania spaľovacieho motora. Jeden presne opracovaný hriadeľ s vajcovitými lalokmi presne rozhoduje o tom, kedy sa každý sací a výfukový ventil otvára a zatvára, a toto rozhodnutie sa deje v priebehu milisekúnd. Pri 6 000 otáčkach za minútu sa každý ventil otvorí 50-krát za sekundu; dvojstupňová chyba vo fázovaní laloku znižuje špičkový výkon približne o 5-8 percent a zároveň zvyšuje spotrebu paliva. Voľba materiálu vačkového hriadeľa, profilu laloku a výrobnej tolerancie môže byť rozdielom medzi motorom, ktorý beží ticho 200 000 míľ a motorom, ktorý zlyhá pri 30 000.
Vačkový hriadeľ prevádza otáčanie kľukového hriadeľa na mechanicky časovaný zdvih ventilu, ktorý riadi prúdenie vzduchu vstupujúceho a vystupujúceho z každého valca. Kľukový hriadeľ poháňa vačkový hriadeľ cez rozvodovú reťaz, remeň alebo ozubené koleso nastavené presne na polovičné otáčky kľukového hriadeľa. Na každé dve otáčky kľukového hriadeľa vykoná vačkový hriadeľ jednu, takže sacie, kompresné, výkonové a výfukové zdvihy sú vždy v súlade so správnymi polohami ventilov. Ak dôjde k strate synchronizácie, motor stratí kompresiu, dôjde k spätnému zážihu cez nasávanie alebo vynechanie zapaľovania cez výfuk, v závislosti od toho, ktorá udalosť sa pohne.
Základná definícia
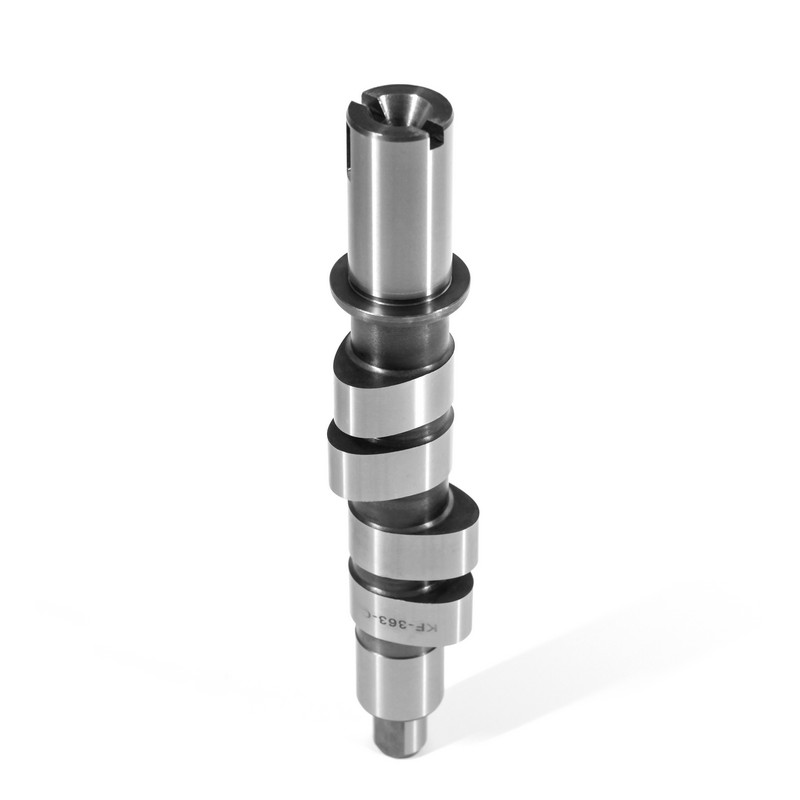
Vačkový hriadeľ je rotačný hriadeľ so starostlivo brúsenými lalokmi, ktoré poháňajú ventily motora vo fáze s pohybom piestu, čím sa definuje zdvih ventilov a časovanie ventilov pre každý valec motora.
Každý lalok je presne tvarovaný excentr. Na základnom kruhu ventilová pružina drží ventil zatvorený; keď sa vysoký bok laloka otáča do kontaktu, tlačí ventil do otvorenia. Tvar tohto excentra určuje správanie motora pri dýchaní pri každých otáčkach za minútu. Voľnobeh pri 800 otáčkach za minútu potrebuje mierny zdvih a skoré uzavretie nasávania; ten istý motor pri 6 500 ot./min potrebuje väčší zdvih a dlhšie trvanie, aby sa valec mohol naplniť vysokou rýchlosťou prúdenia vzduchu. Profil laloku, ktorý je nesprávny v oboch prípadoch, spôsobuje slabý chod naprázdno, plochý výkon alebo oboje.
Zdvih ventilu, trvanie a uhol oddelenia lalokov sú tri čísla, ktoré definujú krivku výkonu motora, kvalitu voľnobehu a dodávku krútiaceho momentu. Zdvih určuje, ako ďaleko sa ventil otvorí, trvanie nastavuje, ako dlho zostane otvorený v stupňoch kľukového hriadeľa, a uhol oddelenia lalokov umiestňuje sacie a výfukové laloky voči sebe navzájom.
Zdvih ventilu riadi veľkosť otvoru, ktorý port predstavuje pre prichádzajúcu náplň. Vačka s vysokým zdvihom dodáva viac vzduchu, ale tiež zvyšuje požiadavku na pružinu ventilu: sila pružiny sa zvyšuje približne so štvorcom nárastu zdvihu, takže vačka s väčším zdvihom 0,050 potrebuje výrazne tuhšie pružiny alebo ventilový rozvod pláva pri vysokých otáčkach.
Trvanie určuje, kde pristane vrchol výkonu. 220-stupňové trvanie nasávania udržuje plynulý chod naprázdno a vytvára silný krútiaci moment v nízkych otáčkach; 260-stupňové trvanie posúva výkonové pásmo nahor a zmierňuje voľnobeh. Uhol oddelenia lalokov nastavuje prekrývajúce sa okno v hornej úvrati výfukového zdvihu, keď sú oba ventily otvorené. Širšia LSA okolo 114-116 stupňov stabilizuje vákuum pri nečinnosti; užšia LSA okolo 106 – 108 stupňov zostruje odozvu plynu a ťah na vrchole, ale vyžaduje viac kalibrácie riadenia motora.
OEM časovanie vačkového hriadeľa je špecifikácia, nie návrh. Tolerancie polohy lalokov na sériových motoroch zvyčajne spadajú do 1-2 stupňov; prekročenie tohto okna merateľne znižuje výkon, zvyšuje emisie a vytvára sťažnosti na jazdné vlastnosti v teréne.
Chladená liatina je ťažným materiálom pre výrobu vačkových hriadeľov; tvárna liatina dominuje nákladným vozidlám a dieselovým vozidlám a kovaná oceľ je vyhradená pre najvyššie zaťaženia ventilového rozvodu. Každá skupina materiálov má odlišnú rovnováhu medzi cenou, tvrdosťou a únavovou pevnosťou a každý sa počas výroby spracováva inak.
| Materiál | Tvrdosť povrchu | Odolnosť proti opotrebovaniu | Cena za jednotku | Typické aplikácie |
| Chladená liatina | 50-55 HRC | velmi dobre | Nízka | Pouličné auto, motocykel |
| Tvárna liatina | 44-52 HRC | Dobre | Mierne | Nákladné auto, diesel |
| Kovaná oceľ | 55-60 HRC | Výborne | Vysoká | Výkon, zvýšený |
Tvrdosť povrchu hovorí len časť príbehu; hĺbka vytvrdenej vrstvy a gradient tvrdosti do jadra určujú, či lalok prežije opakovaný kontakt s vysokým kontaktným tlakom. Kontaktný tlak medzi lalokom a zdvihákom vo vlakoch tlačných tyčí môže presiahnuť 700 MPa, a preto sa výrobcovia spoliehajú na chladenú liatinu s povrchmi bohatými na karbid alebo indukčne kalenú oceľ. Keď výrobca vačkového hriadeľa vynechá, skráti alebo nerovnomerne aplikuje tepelné spracovanie – temperovanie, nauhličovanie alebo kalenie – diel môže vyzerať správne, keď je nainštalovaný, a napriek tomu môže predčasne zlyhať s odlupovaním lalokov. Tepelné spracovanie je miesto, kde sa skutočne vyrába veľký podiel kvality vačkového hriadeľa.
Vzdialenosť medzi vačkovým hriadeľom a ventilmi definuje usporiadanie ventilového rozvodu a každé usporiadanie obchoduje s cenou, balením a schopnosťou otáčok inak. Motor s horným ventilom (OHV) udržiava v bloku motora jeden vačkový hriadeľ; Konštrukcie horných vačiek umiestňujú jeden alebo dva vačkové hriadele do hlavy valcov.
Jeden vačkový hriadeľ v bloku funguje cez zdvíhadlá, tlačné tyče a vahadlá. Usporiadanie je kompaktné a lacné, so silným krútiacim momentom pri nízkych otáčkach, ale hmotnosť hnacej tyče obmedzuje činnosť ovládaného ventilu nad približne 6 000 až 6 500 ot./min.
Dva vačkové hriadele na hlavu valcov ovládajú ventily priamo. Hmotnosť ventilového rozvodu je minimálna, čo umožňuje najvyššie bezpečné otáčky motora a uľahčuje variabilné časovanie ventilov. Viac dielov, vyššie výrobné náklady, užšie tolerancie čapu.
SOHC je medzi nimi: jeden vačkový hriadeľ na hlavu pôsobí na ventily priamo alebo prostredníctvom krátkych vahadiel. Je menej zložitý ako DOHC a umožňuje dobré prúdenie vzduchu, ale variabilné časovanie je obmedzené na fázovanie jednej vačky. Z praktického hľadiska kladú hlavy DOHC najväčšie požiadavky na presnosť čapu vačkového hriadeľa, pretože hriadeľ sa otáča pri otáčkach motora v dlhých úzkych ložiskových čapoch.
Rozhodnutie o výmene vždy začína prispôsobením geometrie laloku OE odliatku hlavy. KORBOR pokrýva viac ako 800 automobilových a 600 modelov vačkových hriadeľov pre motocykle, takže základňa produktov pre toto rozhodnutie je široká. Kupujúci môžu vyhľadávať priamo cez katalóg automobilových vačkových hriadeľov a katalóg vačkových hriadeľov motocyklov , pokrývajúce varianty OHV, SOHC a DOHC naprieč hlavnými rodinami motorov.
 Výrobcovia, dodávatelia vačkových hriadeľov motocyklov na zákazku OEM/ODM Sme čínski OEM/ODM výrobcovia vačkových hriadeľov pre motocykle, dodávatelia a továreň, ANHUI KORBOR ponúka vlastné vačkové hriadele motocyklov a L... Zobraziť produkt →
 Výrobcovia, dodávatelia automobilových vačkových hriadeľov na zákazku Ako čínski výrobcovia, dodávatelia a továreň na zákazkové prázdne automobilové vačkové hriadele KORBOR ponúka OEM/ODM chladený liatinový vačkový hriadeľ, nodulárny ... Zobraziť produkt →
Tolerancia zdvihu laloka, hádzanie čapu a kalená hĺbka sú tri merania, ktoré oddeľujú vačkový hriadeľ, ktorý beží potichu 200 000 míľ od toho, ktorý predčasne zlyhá. Zdvih výrobného vačkového hriadeľa sa normálne udržiava v rozmedzí 0,025 mm (0,001 palca) od výkresu; hádzanie čapu je typicky riadené pod 0,02 mm. Slabé hádzanie posúva časovanie ventilov z laloku na lalok, čo sa prejaví ako hrubý voľnobeh skôr, ako sa stane vážnym zlyhaním. Základná kružnica musí byť tiež dokonale sústredná s osou čapu; mimostredový základný kruh mení statickú vôľu ventilov na každom valci a vytvára klasickú sťažnosť na hlučnosť jedného valca.
Systém kvality spoločnosti KORBOR sa riadi IATF 16949:2016 s filozofiou nulových chýb uplatňovanou v každej fáze výroby. Spoločnosť prevádzkuje závod s rozlohou 22 000 metrov štvorcových, dodáva viac ako 2,3 milióna vačkových hriadeľov ročne a prevádzkuje celý výrobný reťazec od odlievania polotovarov cez tepelné spracovanie až po konečné brúsenie.
Konzistentnosť medzi jednotlivými dávkami je praktická výhoda, ktorá je pre výrobcov motorov a distribútorov na trhu s náhradnými dielmi najdôležitejšia. Náhradný vačkový hriadeľ musí presne reprodukovať špecifikáciu brúsenia pôvodného zariadenia; ak sa mení polomer boku laloka, ak je základná kružnica neguľatá alebo ak sa hĺbka kalenia posúva, motor neudrží navrhnuté časovanie ventilov. Špecializovaný výrobca vačkových hriadeľov, ktorý sa od svojho založenia v roku 1999 zameriava na tento jediný komponent – spoločnosť KORBOR bola založená iba ako prevádzka vačkových hriadeľov – má iné postavenie ako všeobecná strojárska dielňa. Jeho história spoločnosti a výrobné zázemie vysvetliť, prečo tím inžinierov považuje vačkové hriadele za špecialitu a nie za vedľajší produkt.
Pre technických nákupcov, ktorí hodnotia potenciálneho dodávateľa, je dokumentácia, na ktorej záleží, jednoduchá: správy o meraní profilu laloku, záznamy o overení tvrdosti, údaje o hádzanosti a sledovateľný proces od odlievania do zlievárne až po konečnú kontrolu. Každý seriózny výrobca vačkových hriadeľov by mal byť schopný vyrobiť tieto dokumenty. Dodávatelia, ktorí riadia odlievanie aj interne, s zdokumentovaný systém manažérstva kvality , majú tendenciu poskytovať rovnakú geometriu a tvrdosť od série k dávke, čo je to, čo udržuje krivku výkonu motora stabilnú počas celej výrobnej série.
Šesť klasickými znakmi zlyhania vačkového hriadeľa sú tikanie ventilového rozvodu, hrubý voľnobeh, slabý krútiaci moment na spodnom konci, nízka spotreba paliva, vynechávanie zapaľovania a kovové častice v oleji. Žiadny z týchto symptómov nie je jedinečný pre vačkový hriadeľ, takže diagnostika by mala začať skôr kontrolou laloku než automatickou výmenou dielov.
Kontrola pred inštaláciou
Kontrola priamosti je jediná najužitočnejšia kontrola pred inštaláciou. Vačkový hriadeľ ohnutý o 0,05 mm má ryhy na čapoch a časom môže unaviť uloženie hlavy valcov. Kontrola hriadeľa rotačná priamosť na upínadlách s v-blokom pred inštaláciou zabraňuje veľkému podielu predčasných porúch ventilového rozvodu.
Prebrúsenie je možné, keď jadro zostane rovné a pod povrchom laloka prežije dostatočne vytvrdený materiál. Konštruktéri výkonných motorov v tejto situácii bežne prebrusujú. Pri štandardnej výmene je bezpečnejšou voľbou nový vačkový hriadeľ, pretože brúsením sa odstráni časť vytvrdenej vrstvy a zníži sa dlhodobá odolnosť voči opotrebovaniu.
V riadne namazanom motore s originálnymi ventilovými pružinami a neporušenou rozvodovou reťazou vydrží chladený liatinový vačkový hriadeľ bežne 150 000 až 250 000 míľ. Predčasné zlyhanie pred 100 000 míľami je takmer vždy spôsobené nedostatočným mazaním pri vniknutí, zrúteným zdvihákom alebo kontaminovaným olejom, a nie samotným materiálom.
Tri dominantné príčiny sú zlé mazanie pri štarte, nadmerný tlak ventilovej pružiny a kontaminovaný olej. Tvrdé častice zachytené medzi lalokom a zdvihákom pôsobia ako lapovacia zmes, ktorá obrusuje stvrdnutý povrch. To je dôvod, prečo je stav olejového filtra jednou z prvých položiek kontrolovaných pri akomkoľvek vyšetrovaní poruchy vačkového hriadeľa.
Kľukový hriadeľ premieňa spaľovací tlak na rotačný krútiaci moment a poháňa vačkový hriadeľ prostredníctvom rozvodovej reťaze alebo ozubeného kolesa. Vačkový hriadeľ riadi iba udalosti ventilov a neprenáša žiadne spaľovacie zaťaženie. Ohnutý kľukový hriadeľ vytvára vibrácie a nízky tlak oleja, zatiaľ čo opotrebovaný vačkový hriadeľ mení prietok vzduchu a časovanie ventilov; dva zlyhávajú s veľmi odlišnými súbormi symptómov.




 闽公网安备 35018102000203 号
